Jak dobrać szlifierkę pneumatyczną do detali metalowych, gdy liczy się dostęp i precyzja
Spis treści
- Dopasowanie konstrukcji do trudno dostępnych miejsc
- Wpływ parametrów obrotowych i osprzętu na jakość metalu
- Kryteria wyboru sprzętu do zadań warsztatowych
Obróbka wykańczająca małych detali metalowych w warsztatach mechanicznych wymaga ścisłej kontroli nad narzędziem skrawającym. Zbyt agresywne zbieranie materiału często prowadzi do nieodwracalnych uszkodzeń krawędzi, zniekształcenia geometrii lub głębokich zarysowań powierzchni. Silnik napędzający wrzeciono musi gwarantować odpowiednią dynamikę, aby tarcza lub frez płynnie zagłębiały się w metal bez niebezpiecznego szarpania. Warsztaty szukają rozwiązań łączących wysoką kulturę pracy z kompaktowymi wymiarami, ponieważ ciężki sprzęt szybko męczy dłoń operatora. Brak masywnego silnika elektrycznego ułatwia operowanie wewnątrz skomplikowanych konstrukcji spawanych. Utrzymanie ścisłych tolerancji wymiarowych na małych promieniach i w wąskich szczelinach zmusza do odejścia od dużych szlifierek na rzecz bardziej przewidywalnych urządzeń. Właściwie skonfigurowany sprzęt dba o zachowanie powtarzalności kształtu i uzyskanie gładkiej struktury bez nadmiernego nagrzewania obrabianego obszaru.
Dopasowanie konstrukcji do trudno dostępnych miejsc
Dostęp do obrabianej powierzchni bezpośrednio determinuje fizyczny kształt narzędzia stosowanego na stanowisku. Szlifierka prosta wykazuje ogromną użyteczność w głębokich kanałach oraz podczas wygładzania wewnętrznych profili produkowanego detalu. Zastosowanie uchwytu z tuleją zaciskową o średnicy 6 mm umożliwia precyzyjne operowanie frezem wewnątrz wąskich otworów technologicznych. Operator zachowuje wzdłużną oś prowadzenia, co ułatwia szlifowanie głęboko osadzonych spoin bez ryzyka zahaczenia o sąsiadujące ścianki.
Przeczytaj również: Jak dbać o narzędzia warsztatowe?
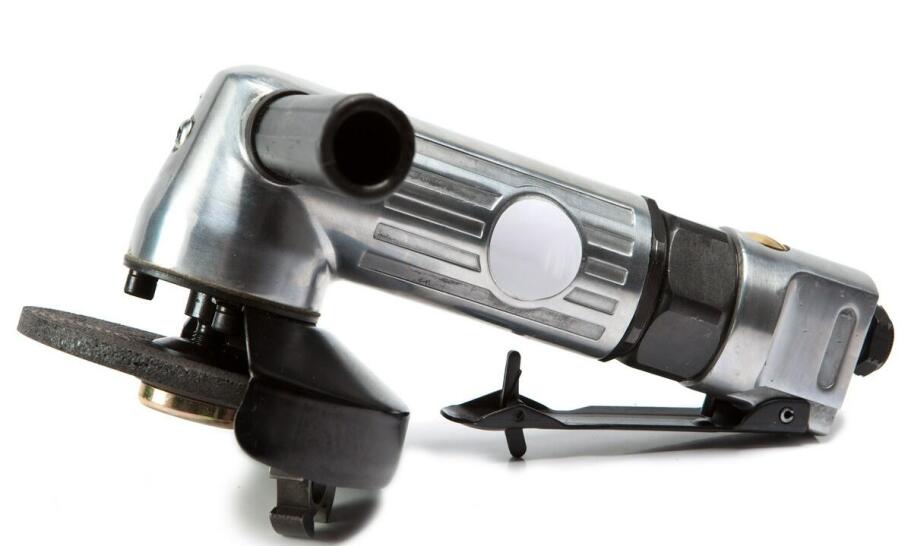
Zupełnie inną kinematykę pracy oferują modele kątowe, w których głowica robocza jest skierowana prostopadle do osi silnika. Konstrukcja oparta na przekładni kątowej zapewnia stabilne prowadzenie tarczy podczas zgrubnego usuwania grubych nadlewek spawalniczych. Taki układ ułatwia płaskie przyleganie materiału ściernego do zewnętrznych krawędzi blach i masywniejszych odlewów. Mniejsze tarcze o średnicy 50 mm podnoszą kontrolę docisku na zaokrąglonych elementach rurowych. Z kolei większe dyski o średnicy 125 mm szybciej wyrównują płaskie fragmenty, skracając czas przygotowania powierzchni.
Przeczytaj również: Narzędzia ręczne wykorzystywane w profesjonalnych pracach warsztatowych
Częstym wyborem do najbardziej wymagających zadań bywa szlifierka trzpieniowa. Zbliżona budową do wariantów prostych, wyróżnia się znacznie węższym profilem korpusu. Smukła obudowa ułatwia bezkolizyjne dotarcie do ostrych narożników wewnętrznych i trudno dostępnych gniazd. Geometria urządzenia decyduje o tym, czy pracownik będzie musiał wielokrotnie zmieniać pozycję detalu w imadle. Zoptymalizowany profil skraca całkowity czas obróbki i minimalizuje prawdopodobieństwo przypadkowego porysowania gotowej powierzchni.
Przeczytaj również: Rodzaje warsztatowych narzędzi pomiarowych
Wpływ parametrów obrotowych i osprzętu na jakość metalu
Skuteczność wygładzania krawędzi zależy od zgrania prędkości wrzeciona z rodzajem zamontowanego elementu ściernego. Dla wielu zakładów szlifierka pneumatyczna funkcjonuje jako fundament parku maszynowego, gwarantując korzystny stosunek mocy do masy całkowitej. Modele o prostej budowie osiągają od 20 000 do 25 000 obrotów na minutę, co warunkuje płynne skrawanie bez wyrywania włókien z materiału. Wersje kątowe pracują zazwyczaj w niższym przedziale od 10 000 do 12 000 obr/min, stabilizując większe tarcze przy mocnym tarciu. Ciągłość pracy wymaga stałego ciśnienia roboczego rzędu 6,3 bara i przepływu na poziomie 100–200 litrów na minutę. Brak wahań ciśnienia w sieci zapobiega niebezpiecznym spadkom mocy w momencie dociskania frezu do twardego detalu.
Urządzenie napędowe osiąga pełną skuteczność dopiero po zintegrowaniu z odpowiednio dobranym osprzętem. W regionie kujawsko-pomorskim toruńska hurtownia MM-TOOLS ŚPIEWAK zaopatruje zakłady obróbki w precyzyjne narzędzia skrawające dopasowane do specyfiki pneumatyki warsztatowej. Wybór frezów z węglika spiekanego lub drobnoziarnistego tlenku glinu zauważalnie obniża opory skrawania. Gruba granulacja kamieni szlifierskich przyspiesza zbiór zgrubny, ale drastycznie zwiększa ryzyko miejscowego przegrzania i odbarwienia metalu. Zbyt wysoka temperatura w punkcie styku potrafi lokalnie zahartować stal, utrudniając późniejsze nawiercanie czy gwintowanie.
Długotrwałe czyszczenie spoin wymusza zwrócenie ścisłej uwagi na ergonomię sprzętu. Masa urządzenia poniżej jednego kilograma oraz kompozytowa obudowa skutecznie redukują drgania przenoszone na nadgarstek. Bardzo przydatny okazuje się tylny wydmuch powietrza wyposażony w obrotowy deflektor 360 stopni. Podobny mechanizm odprowadza agresywny pył metaliczny z dala od twarzy pracownika i zapobiega zawirowaniom brudu bezpośrednio na szlifowanej powierzchni.
Kryteria wyboru sprzętu do zadań warsztatowych
Trafna decyzja zakupowa wynika z gruntownej analizy kształtu obrabianych elementów i przewidywanego obciążenia maszyny na konkretnym stanowisku. Narzędzia o smukłym, wzdłużnym profilu naturalnie odnajdują się w produkcji jednostkowej i narzędziowniach, gdzie kluczowe jest delikatne fazowanie krawędzi wewnątrz matryc. Warianty wyposażone w głowicę kątową przejmują najcięższe zadania w spawalniach, mocno i szybko wyrównując szerokie płaszczyzny. Uwzględnienie twardości stopu, wydajności kompresora oraz właściwej gradacji ścierniwa zapobiega problemom jakościowym na etapie kontroli technicznej. Przemyślane wyposażenie stanowiska roboczego pozwala zachować ciągłość obróbki, jednocześnie chroniąc najbardziej wrażliwe krawędzie wyrobów przed nieodwracalnym zniszczeniem.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy


Przeczytaj także
-
 Materiały i usługi budowlane
Dlaczego warto postawić na okiennice drewniane od sprawdzonego producenta?
Okiennice drewniane cieszą się dużym uznaniem ze względu na estetykę, funkcjonalność oraz wpływ na komfort życia. Wybór odpowiedniego producenta okiennic drewnianych jest kluczowy dla jakości i...
-
 Materiały i usługi budowlane
Do czego służy deska elewacyjna drewniana?
Deska elewacyjna drewniana to coraz popularniejszy materiał wykorzystywany w budownictwie, który łączy w sobie estetykę, trwałość i funkcjonalność. W niniejszym artykule przedstawiamy zastosowania...
-
 Materiały i usługi budowlane
Płyty betonowe na taras – trwałość i odporność na warunki atmosferyczne
Płyty betonowe na taras to doskonałe rozwiązanie dla osób poszukujących trwałych i estetycznych materiałów. W artykule omówimy ich zalety, w tym odporność na zmienne warunki atmosferyczne oraz...
-
 Materiały i usługi budowlane
Kiedy dach wymaga naprawy, a kiedy wystarczy mycie przed malowaniem natryskowym
Z zewnątrz pokrycie wydaje się jedynie lekko wyblakłe i gotowe do nałożenia nowej farby, ale po pierwszym intensywnym deszczu na poddaszu pojawiają się niepokojące plamy wilgoci. Taka sytuacja...